食品饮料厂废水介绍
物品热饮厂在加工加工期间中会制做大批的电镀废液,那些电镀废液大部分来原于原材料清洁、加工加工制做、专用设备清洁及仓库厂房学习环境卫生定期维护等阶段。因加工加工加工的层次性性,电镀废液中包含的各种各样充分和硅酸诱发的废水,若是不过应当处理可以产生,将对学习环境诱发加重导致。
食品饮料厂废水来源与成分
- 原料清洗:包括水果、蔬菜、谷物等原材料的清洗过程,产生的废水中含有泥土、沙粒及少量溶解性有机物。
- 加工制造:如榨汁、发酵、煮沸、冷却等工序中产生的废水含有高浓度的糖类、蛋白质、脂肪及其他生物降解性有机物。
- 设备清洗:用于清洁生产设备的水会携带残留的产品成分、清洁剂和其他杂质。
- 厂房卫生维护:日常清洁工作产生的废水可能包含洗涤剂、消毒剂等化学成分。
- 废水成分:
- 有机物:BOD(生化需氧量)和COD(化学需氧量)较高,主要由糖类、蛋白质、脂肪组成。
- 悬浮物:原材料残渣、细小颗粒等。
- 无机物:硝酸盐、磷酸盐、氯化物等。
- 其他污染物:微量重金属(如铅、镉)、洗涤剂残留等。
食品饮料厂废水处理案例分析
案例一:某大型果汁加工厂高效厌氧-好氧联合处理系统
- 客户背景:该果汁厂年生产能力达到数万吨级别,每日产生大量富含有机物的废水,面临的主要挑战是如何有效降低废水中极高的有机负荷,并确保出水水质达到严格的环保标准。
- 解决方案:
- 格栅+沉砂池:初步去除大块杂物和较重颗粒物。
- 调节池:均衡水质水量,为后续处理提供稳定条件。
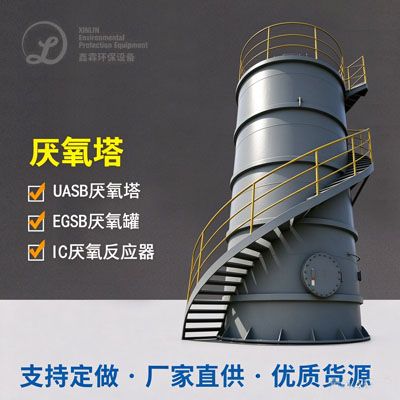
- UASB反应器(上流式厌氧污泥床):利用厌氧微生物分解大部分有机物,显著减少BOD/COD值,同时产生沼气作为能源回收使用。
- SBR(序批式活性污泥法):通过周期性的曝气和静置操作进一步降解剩余有机物,提高出水水质稳定性。
- 深度过滤与消毒:采用砂滤和紫外消毒技术确保最终出水质量符合甚至优于国家排放标准。
- 案例成效:
- 显著提高了废水处理效率,达到了预期的污染物削减目标。
- 出水水质稳定,完全符合当地的环保法规要求。
- 投资回报率良好,长期运行成本可控。
案例二:某中型乳制品企业MBR膜生物反应器应用实例
- 客户背景:这是一家专注于乳制品生产的中型企业,虽然规模不大但其废水含有较高的乳蛋白和脂肪含量,处理难度较大。此外,由于地处水资源紧张地区,需要考虑如何实现水资源的循环利用。
- 解决方案:
- 预处理阶段:设置了多级筛网和沉淀池,强化了对固体废物的分离效果。
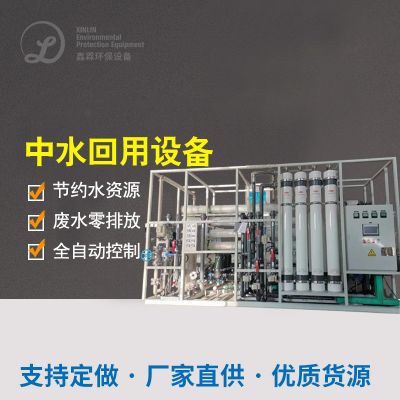
- MBR膜生物反应器:结合传统活性污泥法与超滤膜技术,既能高效去除有机污染物又能保证出水清澈透明,适合回用。
- 反渗透(RO)系统:对MBR出水进行深度净化,去除几乎所有的溶解性固体,使得部分处理后的水能够重新用于非饮用目的,如冷却塔补水或车间地面冲洗。
- 智能监控系统:实时监测各处理单元的工作状态,优化操作参数,提高整体系统的可靠性和灵活性。
- 案例成效:
- 实现了约30%的新鲜水替代率,显著减少了对外部水源的依赖。
- 废水排放量大幅降低,减轻了对当地水体的压力。
- 通过水资源循环利用,降低了企业的运营成本,并促进了鑫霖环保目标的实现。
这两大典例提供了有所不同形式食品加工果汁饮料厂会按照内在各种需求选定适合自己的生产废水补救对策的至关关键。不管怎样是的追求快速的生态破坏物清除还是要锐意创新于节约水降碳的工作目标,也能够以选择特定的水平和形式来解决处理一些问题,一起也为企业主带动了第三产业前景和当今社会职责上的反向收益率。
请还要注意,及以上的信息是源于平常状态下的食品加工冷饮厂生活污水工作设置建立的举例,未能会直接引证主要的客户的简要案例分析。按照业务中的主要状态可能会就会有所与众不同,都要通过场地按照状态更改设置设置。




 扫一扫添加微信