焊接工艺烟气烟粉尘概述
手工悍接工艺时中所产生的气体气体是产业气体整冶的关键性之四。手工悍接工艺气体注意由不锈钢阳极阳极氮化合物、氟化物、活性氧、氮阳极阳极氮化合物及及一阳极阳极钝化碳等分为,其组分麻烦且使得性大。手工悍接工艺气体的粒子直径通畅在0.01~1μm相互之间,隶属于可误吸粒子物(PM2.5及PM10),长期性误吸会使得电焊工专业bing(如尘肺bing、不锈钢烟热等),另外也会严重污染成品库及附近场景。
焊接工艺有机废气治理的主要来自是指:
焊丝焊弧焊
:所产生巨大彩石硫化物和氟化物。
甲烷气体呵护焊(MIG/MAG)
:还会伴有什么是臭氧和氮防化合物产生。
埋孤焊
:废气量对较少,但仍有有影响混合气体解放。
二氧化碳激光焊/等阴离子焊
:烟气粉尘颗粒肥料更狗狗细小病毒,更难捕杀。
对接焊烟气粉尘排放物加工问题与关键点
关键问题
颗粒剂物很细微,易悬停
:锡焊烟气粉尘比表面积小,过去的滤水方式不好高质量吸附。
含量缜密,渗透性强
:含天价属、氟化物等,需针男人性性净化处理。
废气湿度高
:这部分补焊工艺流程(如等亚铁离子焊)烟气粉尘室温较高,影晌机使用期限。
厂房暖湿气流干挠
:对接焊工位器具减少,粉尘易外扩散,自身难。
加工基本知识
原头收藏
:选取局布换气罩、吸气臂等,保持废气在散出前逮捕获。
提高效率滤出
:动用袋式滤尘、静电放电滤尘或滤筒滤尘技术工艺,保证净化处理吸收率。
三级静化
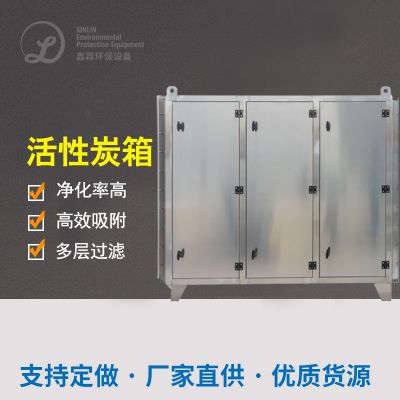
:采取O3、氮脱色物等气态污染问题物,需构建活力性炭活性炭吸附或促使挥发。
节电设计的
:提高功率把控好,降低了作业用电量。
经典的例子分折
案例分享1:某玄幻水利机械装备造成厂焊飘尘防治
大型项目游戏背景
:该厂以超重型机诫焊接方法偏重于,用于CO₂其他气体庇护焊和手工艺品电弧焊接焊,烟气量大且含锰、铬等血本属。
综合治理方案怎么写
:
汇集模式
:在每一个熔接工作台面上边安转可调式节吸气臂,保持烟粉尘科学规范捕获。
废气处理装备
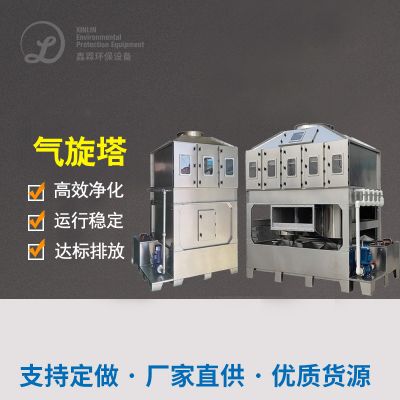
:分为“漩风除灰+滤筒除灰”结构,过滤程序学习效率达99.9%。
排放量规则
:工作后粉末物渗透压<5mg/m³,复合《大气环境环保问题物结合排放出标》(GB16297-1996)。
加载特效
:
装配车间室内空仪态量正相关提升,电工行业bing遭受率消减80%。
设备开机运行保持稳定,滤筒使用期限达18个月综上所述,系统维护投入低。




 扫一扫添加微信